如何检查刹车片磨损:厚度测量、感官诊断与更换标准
掌握专业的刹车片磨损检测方法:包含免拆轮吸管测量技巧、异响与踏板脚感排查、浮动卡钳内衬片盲区诊断及3毫米更换决策矩阵。
分享这篇指南
目录
制动性能是现代机动车最关键的安全屏障。发动机赋予车辆前进的动力,但制动摩擦系统决定了险情是一次平常的刹停,还是一场严重的碰撞事故。
刹车片磨损的隐蔽性在于其渐进特征。摩擦块逐渐变薄,驾驶员往往在潜意识中逐渐适应了变长的刹车踏板行程和变软的脚感,日复一日地加大踩踏力度,直到金属背板直接硬磨铸铁刹车盘(刹车碟)。
无论您是车队设备主管、独立汽修厂技师,还是重视安全的车主,单纯依靠经验猜测往往会导致两种高昂失误:要么过早报废尚有数千公里寿命的合规配件造成浪费,要么错过检修窗口导致昂贵的刹车盘直接拉伤报废。
本文提供了一套基于汽配工程与实际质检标准的现场检测指南:从声音与脚感特征、免拆轮测量技巧、容易忽视的内衬片盲区,到行业通用的 3mm 更换决策矩阵。
核心要点总结
- 3毫米极限红线:3mm(约1/8英寸)是全球公认的刹车片摩擦材料安全底线。低于 3mm,散热性能急剧恶化,热衰退风险成倍增加。
- 免拆轮“吸管测量法”:利用硬吸管或木制搅拌棒,通过铝合金轮毂辐条缝隙快速测出摩擦块净厚度的实用技巧。
- 内侧衬片“盲区陷阱”:乘用车广泛采用单活塞浮动卡钳,活塞直接推动内侧衬片。内衬片磨损速度通常比轮毂外侧肉眼可见的刹车片快 30% 到 50%。
- “轮毂反常清洁”悖论:平日布满黑色刹车粉尘的轮毂突然变得异常洁净,往往是危险信号,通常意味着摩擦块已彻底耗尽、钢背板直接啃磨铁盘。
- 杜绝“光换片不磨盘(Pad Slapping)”:在已起槽或变薄的旧刹车盘上直接加装平整的新刹车片,初期有效接触面积会减少 20%~35%,极易引发尖叫异响和早期烧结。
一、 感官诊断:在拿起工具之前,车辆传达的警示信号
在顶起车辆或拆卸车轮之前,制动系统往往已经通过声音和踏板触感传达了内部机械状态。
1. 声音诊断:读懂制动系统发出的警告
刹车部件在工程设计时就植入了机械磨损报警机制:
| 异响特征 | 机械故障根因 | 紧急程度与处理建议 |
|---|---|---|
| 高频刺耳金属尖叫声(制动时) | 机械磨损警示金属片(Wear Indicator)随摩擦块变薄触碰刹车盘。 | 黄色预警:剩余寿命约 2,000–3,000 公里,应尽快安排检查。 |
| 低沉刺耳的金属摩擦声/铁磨铁声 | 摩擦材料彻底耗尽,刹车片钢制背板正直接刮擦铸铁刹车盘。 | 严重警报:立即停止行驶。刹车盘正在被拉出不可逆深槽。 |
| 有规律的咔嗒声/轻微敲击声 | 卡钳五金件疲劳失效,防震弹片(Anti-Rattle Clip)松脱或丢失,导致刹车片在卡钳座内晃动。 | 中度预警:检查卡钳消音弹片与导轨间隙。 |
| 清晨低速前两次刹车的轻微擦刮声 | 潮湿环境下刹车盘表面产生的微量浮锈。 | 正常现象:踩踏两三次刹车清理浮锈后即消失,无需维修。 |
2. 脚感反馈:从制动踏板感知液压与机械状态
- 踩刹车踏板抖动/弹脚(Pulsation):常被误诊为刹车片磨薄,其实主要源于刹车盘端面圆跳动(Lateral Runout)或盘厚度公差(DTV)超差。变形或厚度不均的刹车盘在旋转时将卡钳活塞反复推回,液压脉动直接传递至脚踏板。
- 踏板行程明显下沉/变软(Travel):随着摩擦块逐渐磨薄,卡钳活塞必须向外伸出更长距离,制动主缸需要将更多刹车油压入管路才能实现压紧。踏板明显下沉通常印证了刹车片已进入薄磨损期(前提是管路无漏油或气阻)。
- 制动跑偏(Pulling):制动时车辆明显向一侧拉扯,说明左右轮制动力矩不均。通常由一侧卡钳导销卡死、活塞锈蚀卡滞,或刹车软管老化内鼓阻液所致。
3. “轮毂反常清洁”悖论
半金属或低金属刹车片在与铸铁盘摩擦时,正常会剥落石墨和金属氧化物粉尘,附着在轮毂内圈。
汽车后市场维修人员常掌握一个反常识逻辑:如果一个平日满是黑色粉尘的轮毂突然变得一尘不染,务必高度警惕。 当刹车片摩擦块完全磨平、只剩钢背板时,钢对钢的高温刮削产生的不是细腻粉尘,而是极细微的飞溅熔屑和高热。一侧轮毂突然反常地比另一侧“干净”,很可能意味着摩擦材料已经归零。
二、 免拆轮快速目测排查法
对于日常巡检或快速车况初筛,无需顶起底盘即可完成初步诊断(适用于开放式铝合金轮毂)。
注意事项与局限
- 配备全塑料轮罩的钢制冲压轮毂无法透过辐条目测,必须拆卸轮罩或轮毂。
- 免拆轮目测只能看到外侧刹车片,无法替代对高磨损内侧衬片的全面确认。
手机手电筒微距拍摄法
- 将车辆停放于平整地面,拉紧驻车制动,静置至少 45 分钟以使刹车盘充分冷却(严防高温烫伤)。
- 将前轮转向打到极限位置(检查左前轮向左打满,检查右前轮向右打满)。
- 打开手机手电筒长亮模式,将相机倍率调至 2x 或微距模式。
- 将镜头穿过轮毂辐条空隙,对准卡钳观测窗口(即刹车片背板贴合刹车盘的横截面)。
- 拍摄清晰照片并放大,明确区分黑色钢制背板与深色摩擦块的界线。
工坊技巧:“硬吸管/咖啡搅拌棒”测量法
仅凭光线目测容易因阴影和油污产生误差,使用简易标尺进行物理对齐更加精准:
- 准备一根质地较硬的吸管、木质咖啡搅拌棒或尼龙扎带。
- 穿过轮毂缝隙,使其顶端平直贴紧在光亮的刹车盘盘面上。
- 用油性细笔在吸管上划线,与刹车片钢制背板的外边缘对齐。
- 取出吸管,用毫米刻度尺测量从顶端到划线处的总长度。
- 扣除 5.0 毫米(乘用车钢质冲压背板的平均基准厚度)。
- 剩余的数值即为该侧刹车片摩擦材料的实际预估厚度。
示例:测量总厚度为 8.5 mm。
8.5 mm − 5.0 mm(背板)= 3.5 mm 实际摩擦材料厚度(已进入黄色预警区间)。
三、 拆轮精细检查:排查致命的内衬片盲区
当外侧初测数值接近警戒线,或车辆出现跑偏异响时,必须卸下车轮进行全方位技术排查。
| 部件位置 | 检查重点 |
|---|---|
| 内侧刹车片 | 位于活塞一侧,需单独检查;外侧片厚度不能代表内侧片状态。 |
| 刹车盘 | 位于两片之间,需同时检查两侧摩擦面。 |
| 外侧刹车片 | 位于卡钳外爪一侧,能否透过轮毂观察取决于轮毂结构。 |
1. 内侧刹车片的“隐藏磨损”
全球 90% 以上的家用乘用车与轻型商用车均使用单活塞浮动卡钳。制动液压最先驱动活塞将内侧衬片压紧刹车盘,随后卡钳本体在滑动销(Slide Pins)的导向下反向滑动,拉动外侧衬片压紧另一侧。
一旦卡钳导向销由于橡胶防尘套破损、润滑脂干涸或泥沙侵入而卡滞,卡钳本体便无法自由滑动。活塞会持续将内侧刹车片单向挤压盘面,导致内衬片磨损速度远超外侧。只看外侧片正常就断定安全,是导致意外磨坏刹车盘的最常见原因。
2. 刹车盘健康状况同步核对
只换刹车片不看刹车盘属于不规范操作:
- 边缘起槽凸起(Rotor Lip):盘面冷却后,用手指甲从摩擦轨道向外缘滑动。若外边缘有明显的锋利台阶台唇,说明磨损量已很大。
- 核对最小极限厚度标称值:所有合规正厂刹车盘在中心盘桥或边缘都冲压有极限厚度标注(例如
MIN TH 22.0 MM)。必须使用专用的千分尺测量盘体凹槽内的厚度(普通游标卡尺会被外凸边缘架空,导致虚假偏厚)。 - 表面烧蚀与龟裂:盘面出现超过 0.5mm 的同心圆深沟槽,或局部呈现暗蓝色热斑,均属于摩擦过热征兆,需重新车盘光磨或直接更换。
四、 刹车片磨损厚度决策矩阵
根据物理测量数值,对照以下决策表执行维护:
| 摩擦块厚度(不含背板) | 状态分区 | 机械状态评估 | 建议行动规范 |
|---|---|---|---|
| > 6.0 mm(超过 1/4 英寸) | 🟢 绿色安全区 | 摩擦余量充沛,剩余寿命 70% 以上。 | 继续正常使用。在下次常规保养(10,000 公里)时复检。 |
| 3.0 mm – 6.0 mm | 🟡 黄色预警区 | 进入有效消耗期,极限工况下热传导速度加快。 | 建议在接下来的 3,000–5,000 公里内安排更换,提前订货备件。 |
| < 3.0 mm(约 1/8 英寸) | 🔴 红色红线区 | 行业公认极限安全红线。报警金属片已接触,急刹有掉块脱胶风险。 | 必须立即更换。 严禁长时间高速或重载长途行驶。 |
| 0.0 mm – 1.0 mm | ⚫ 黑色损坏区 | 摩擦材料彻底磨光,金属背板正在强行摩擦铁盘。 | 禁止行驶。 活塞超程伸出。必须同时更换刹车片与刹车盘。 |
五、 配方特性与车系结构差异
对不同车辆进行检查与选配时,还需考量摩擦材料配方及主机厂设计差异:
摩擦材料配方对比
| 特性对比 | 陶瓷配方(Ceramic) | 低金属配方(Low-Metallic) | 半金属配方(Semi-Metallic) |
|---|---|---|---|
| 主打市场 | 北美、日系、中高端城市轿车 | 欧洲车系、德系原厂匹配 | 商用轻卡、重载 SUV、皮卡 |
| 落粉表现 | 极少,浅灰白色,不附着 | 较多,黑色,有轻微腐蚀性 | 中等偏多,深色金属粉末 |
| 对刹车盘磨损 | 极其温和,不易起槽 | 磨损中等,需匹配原厂硬度盘 | 磨损较大,啃盘倾向明显 |
| 极限磨损征兆 | 易出现高温微裂纹与镜面釉化 | 摩擦块边缘碎屑脱落 | 盘面拉出深槽,伴随金属熔屑 |
| 工作温度范围 | 适合日常通勤与城市拥堵工况 | 初始咬合力强,抗热衰退极佳 | 重载、长下坡和高热负荷下制动力最稳定 |
日系与韩系车系底盘五金件差异
- 日系平台(丰田、本田、日产等):
- 广泛采用带有精密预紧力的优质不锈钢消音弹簧卡片(Akebono / Sumitomo 结构)。
- 更换刹车片时若沿用疲劳失效的旧卡片,会导致刹车片无法正常回位,形成持续轻微拖刹与尖叫异响。
- 韩系平台(现代、起亚等):
- 广泛采用 Mando 制动系统,部分中高端车型配备电子磨损传感器导线。
- 检修时需重点检查卡钳后方传感器线束插头;由于长年受制动高热烘烤,工程塑料外壳容易变脆,拆装时切忌硬掰。
为什么说“光换片不磨盘(Pad Slapping)”是假省钱?
在车队日常维保中,许多人为了省事,往往在未检测旧盘平整度的情况下,直接装上一副全新的平整刹车片。
这是一种典型的表面节约。旧盘表面存在肉眼不可见的微小波浪凹凸,新装上的平直刹车片只能接触到凸起峰值,导致初期有效摩擦接触面积减少 20% 到 35%。这不仅会使刹车变软、磨合期异响连连,还会导致刹车片局部过热烧结,造成严重偏磨。
常见技术问答(FAQ)
问:换刹车片时必须同时更换刹车盘吗?
答:不一定,取决于刹车盘实测数据。只要满足两个前提:① 用千分尺测得的实际盘厚度减去本套新片预计消耗磨损后,依然大于盘体标注的 MIN TH 极限安全值;② 盘面平整无超过 0.5mm 的深沟槽,端面跳动小于 0.05mm。若盘已出现深槽或接近极限厚度,必须连盘一同更换。
问:为什么前刹车片比后刹车片磨损快得多?
答:这是由于车辆减速时的前向重心转移惯性决定的。汽车在减速时,约 65% 至 75% 的制动负荷由前轮承担。因此前刹车片与卡钳尺寸明显大于后轮,且更换频率通常是后轮的 1.5 到 2 倍。
问:造成刹车片偏磨(斜磨或一侧磨损严重)的原因是什么?
答:偏磨绝非刹车片材质问题,而是卡钳机械执行机构故障导致的:
- 卡钳滑动导销锈蚀、缺油或弯曲卡滞。
- 导销橡胶防尘套老化撕裂,进水进沙。
- 卡钳托架消音弹片下方锈斑鼓起,死死卡住刹车片两端耳部,使其无法顺畅回位。
总结与 B2B 品控采购考量
建立定期量化的刹车系统点检机制,能将突发抛锚风险转变为有计划的预防性维保。
对于汽车配件批发商、连锁汽修网络和车队采购负责人而言,终端的刹车寿命与舒适度口碑,取决于源头制造的公差与品控标准:
- 冲压背板平整度公差(±0.1mm):确保刹车片在卡钳托架槽内顺畅滑动无卡滞。
- 全自动热压剪切强度保障:杜绝急刹工况下摩擦块与钢板分离的恶性事故。
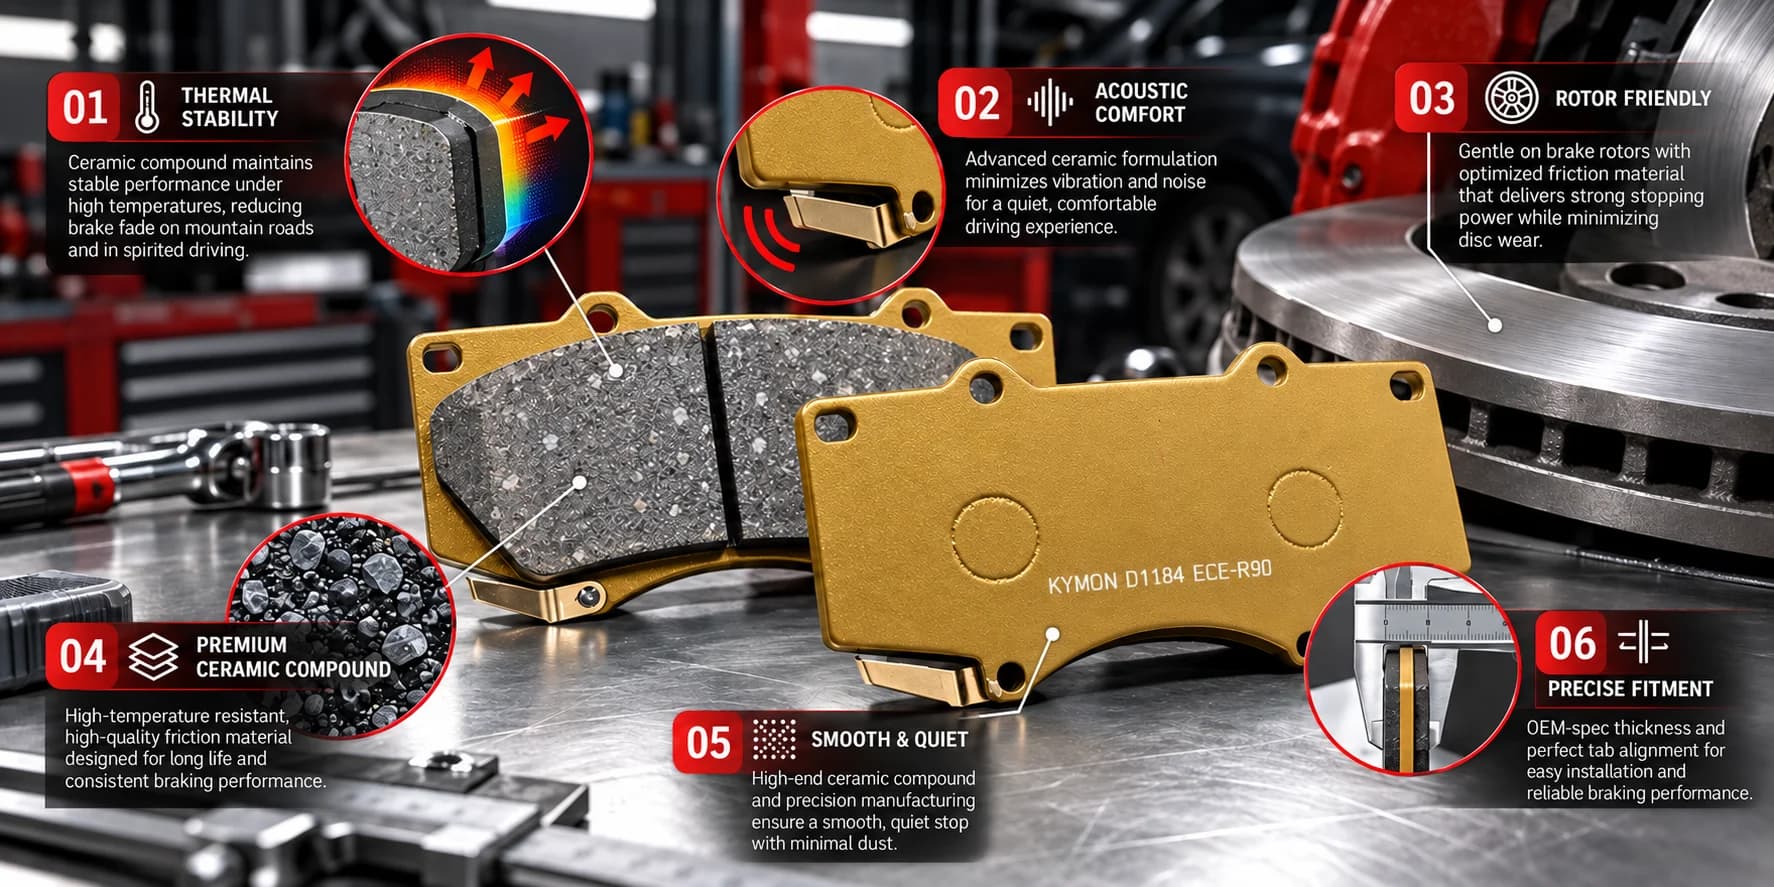
- ECE R90 与 AMECA 合规报告:配方摩擦系数经受国家级实验室认证,且附带全套高张力消音弹片与卡销配件。
获取制动系统原厂规格与批量采购评估
如果您正在为分销渠道或车队采购刹车片、刹车盘或卡钳修理包,欢迎提供 OE 零件号、适配车型年款及目标摩擦配方要求。凯盟(KYMON)协助对接经验证的生产企业、安排样品技术检测,并提供全流程出运前抽样检验与集港合单出运服务。
分享给你的采购团队
把这份指南转发给负责采购、质检或物流的同事。
下一步采购服务
根据这篇指南中的核对事项,选择对应的采购支持。
作者


